随着动力电池逐步进入规模化退役阶段,锂电池回收设备正从“能够处理”向“更安全、更精细、更低碳”迈进。
回收不再只是末端处置环节,而是连接电池制造、使用与再生的重要枢纽。
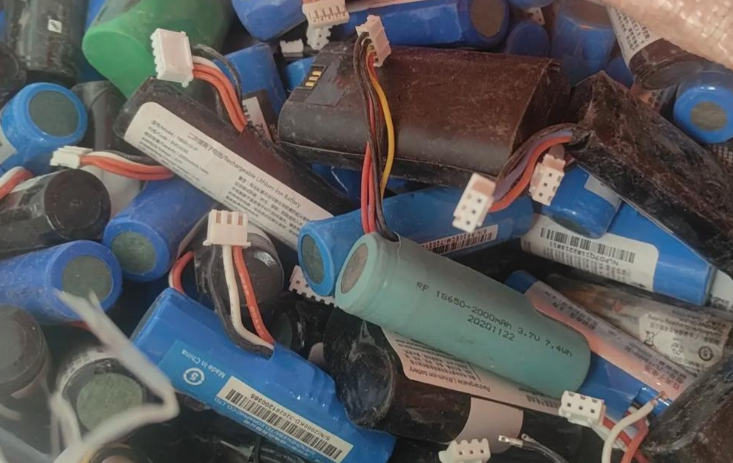
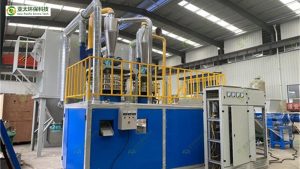
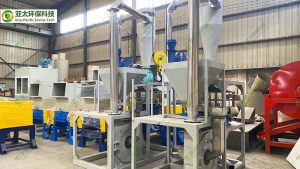
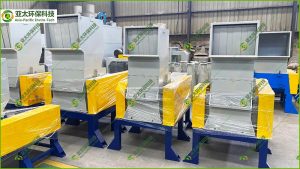
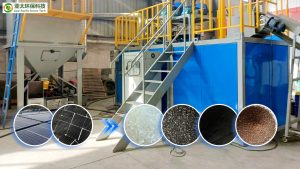
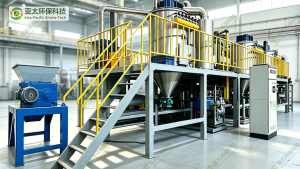
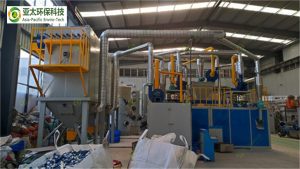
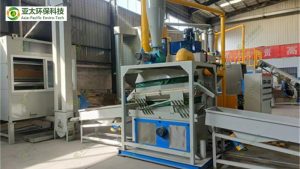
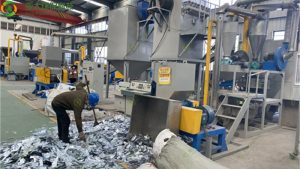
新一代回收设备采用模块化设计,将安全放电、智能拆解、破碎分选与材料回收等环节灵活组合,可适应不同尺寸、结构及化学体系的电池,减少产线调整带来的时间与成本投入。针对复杂来料,柔性化工艺还能降低过度破碎和材料混杂的风险,为后续高值化利用创造更好条件。
更值得关注的是,回收设备正在成为电池全生命周期管理的数据节点。借助机器视觉、传感监测与智能工艺算法,产线能够识别来料差异、动态优化运行参数,并对温度、粉尘及异常状态进行实时预警,在提升黑粉与金属材料回收品质的同时,降低能耗和人工干预。
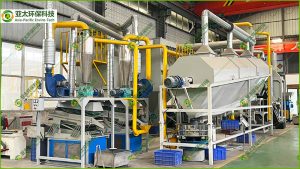
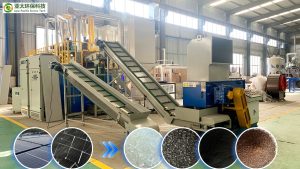
与此同时,整线协同正逐步取代简单的单机叠加。通过统一控制平台,各处理单元可根据物料状态联动运行,减少堵料、重复加工与无效能耗;模块化布局也为后续扩容、工艺升级和远程运维保留了空间,帮助回收企业提升长期运营能力。
未来,锂电池回收的竞争不只在产能,更在于“绿色效率”——用更少的能源、更短的流程,让更多材料重新回到产业链。智能化、柔性化与低碳化,将推动回收设备从单台机器升级为可追溯、可复制、可持续优化的资源循环解决方案。