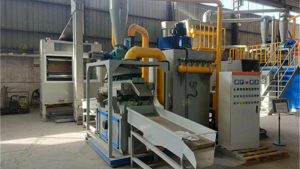
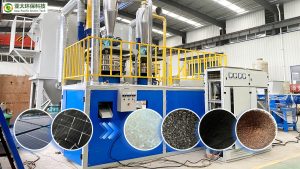
从手机、笔记本电脑到电动汽车与储能系统,锂电池支撑起了整个新能源时代。然而在电池退役之后,它们又构成了一个棘手的难题——每年数以百万吨计的废锂电池若处置不当,既可能引发起火爆炸,又会泄漏有毒金属,造成长期的土壤与水体污染。锂电池回收设备,正是把这份"风险"转化为"价值"的关键一环。
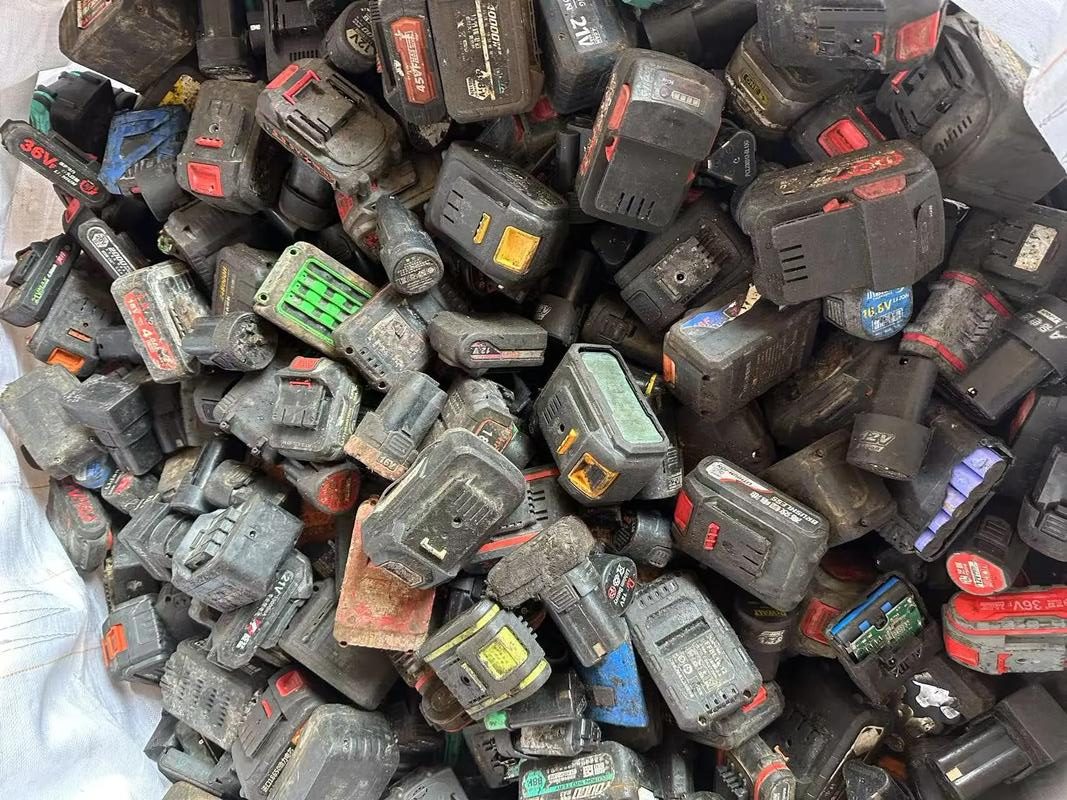
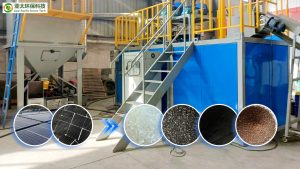
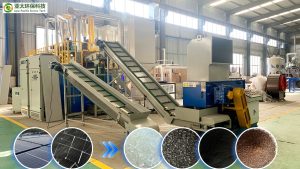
锂电池回收的真正含金量,集中在一种被称为"黑粉"的物料上。它是正负极活性物质(富含锂、钴、镍、锰等稀有金属)与集流体分离后的产物,可直接进入湿法冶金流程,是名副其实的"城市矿产"。先进的回收设备通过多级精密分选,可将黑粉回收纯度提升至 98% 以上,同时高效分离出铜箔、铝箔、隔膜塑料与钢壳/铝壳等各类物料。
一套完整的锂电池回收线通常包括以下环节:
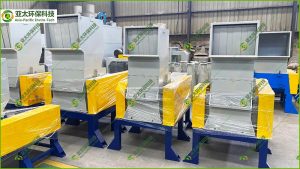
- 撕碎预处理——在氮气保护下将电池破碎成 2–3 cm 碎片,实现壳体、正极片、负极片与隔膜的初步分离;
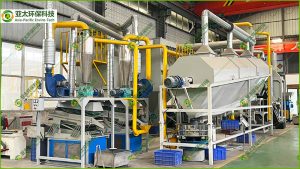
- 热解处理——蒸发电解液、焙烧物料并去除隔膜,电解液气体经二次燃烧室与尾气处理系统(喷淋塔 + 活性炭 + 催化燃烧)达标排放;
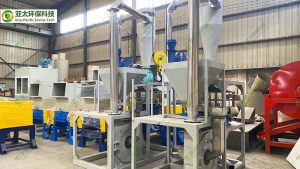
- 分选分离——通过锯齿形气流分选机、磁选机、滚筒筛、粉碎机、研磨机与振动筛的联动,逐步把黑粉、铜、铝、塑料与壳体各归其位;
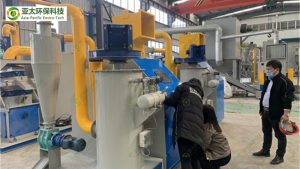
- 收集提纯——旋风收集器与气流分离器完成最终的黑粉回收与铜铝分离。
针对锂电池易燃易爆的特性,设备集成了一整套工业级安全系统:
- 氮气保护:全程密闭破碎并注入惰性气体,将氧含量控制在安全阈值以下,从源头杜绝起火与爆炸;
- 负压密闭:破碎与分选均在密封负压环境下运行,有效防止电解液挥发气体外泄;
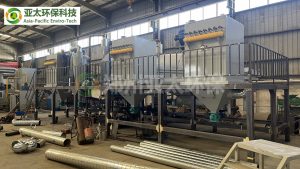
- 绿色排放:配备脉冲除尘器与酸气洗涤塔,尾气严格符合 ISO/CE 国际环保标准。
回收所得的金属成本仅为原生矿的 30%–50%,经济效益显著;对钴、镍等高度依赖进口的战略金属而言,高效回收更能保障产业链安全。一台标准设备处理能力可达 800–1000 kg/h,兼容圆柱(18650/21700/32650)、软包、方壳等全形态,覆盖 LFP、NMC/NCA、LCO 等主流化学体系。对回收企业而言,锂电池回收设备不仅是一条产线,更是一条通往绿色闭环与稳定盈利的通道。